

Ligne de fente de sol (Tenoner à double extrémité)
Le produit peut fendre le sol verticalement et horizontalement. La série de m...
Voir les détailsUne machine à chanfreiner les revêtements de sol LVT est l'un de ces détails d'une ligne de revêtements de sol qui retient rarement l'attention jusqu'à ce que la planche finie parvienne à l'installateur. Un micro-biseau propre et uniforme aide les planches à se joindre parfaitement, protège le bord de la couche d'usure et donne au sol une finition plus délibérée. Si vous vous trompez, vous verrez des bords ébréchés, des lignes blanches brillantes ou un joint qui semble ouvert même lorsque le verrou est serré.
Chez HAWK Machinery China Co., Ltd., nous construisons des équipements de traitement de revêtements de sol et de panneaux muraux depuis 2005. Notre équipe du Jiangsu travaille avec des producteurs utilisant du SPC, du WPC, du LVT, du stratifié, du bois multicouche et d'autres matériaux de panneaux. Ce guide est rédigé à partir d'une vision pratique de l'atelier : ce que fait la machine, ce qui compte dans son fonctionnement quotidien et ce qu'il faut vérifier avant de choisir une ligne.
En termes simples, une machine à chanfreiner les revêtements de sol LVT coupe un bord peu profond le long de la planche. Ce bord incliné est généralement appelé chanfrein ou biseau. Ce n'est pas le même travail que le détourage, le rainurage ou le tenonnage. La coupe donne une dimension à une planche, la fente forme le profil de verrouillage et le chanfrein affine le bord visible afin que le sol fini ait un joint contrôlé au lieu d'un coin pointu et fragile.
Le LVT est un matériau résilient, ce qui modifie son comportement sous une fraise. La planche peut fléchir légèrement, la couche d'usure peut s'écailler si le support est mauvais et un outil émoussé peut laisser un bord poli ou d'apparence fondue plutôt qu'une coupe nette. Une bonne station de chanfreinage a donc besoin de plus qu'une tête rotative. Il nécessite un maintien stable, des outils affûtés et correctement réglés, une alimentation constante et une aspiration de la poussière qui maintient la zone de coupe dégagée.
Dans la plupart des lignes LVT, le chanfreinage a lieu après la découpe et le profilage, avant l'inspection finale et l'emballage. Certains producteurs le placent à proximité de la section de rainurage afin que la géométrie des bords soit terminée en un seul flux. D'autres préfèrent une station séparée pour un changement plus facile. La bonne disposition dépend de la taille des planches, de la vitesse de la ligne et de la fréquence à laquelle le profil change. Pour une présentation plus détaillée du processus, consultez ce guide pour Bases de la machine à chanfreiner les revêtements de sol LVT .
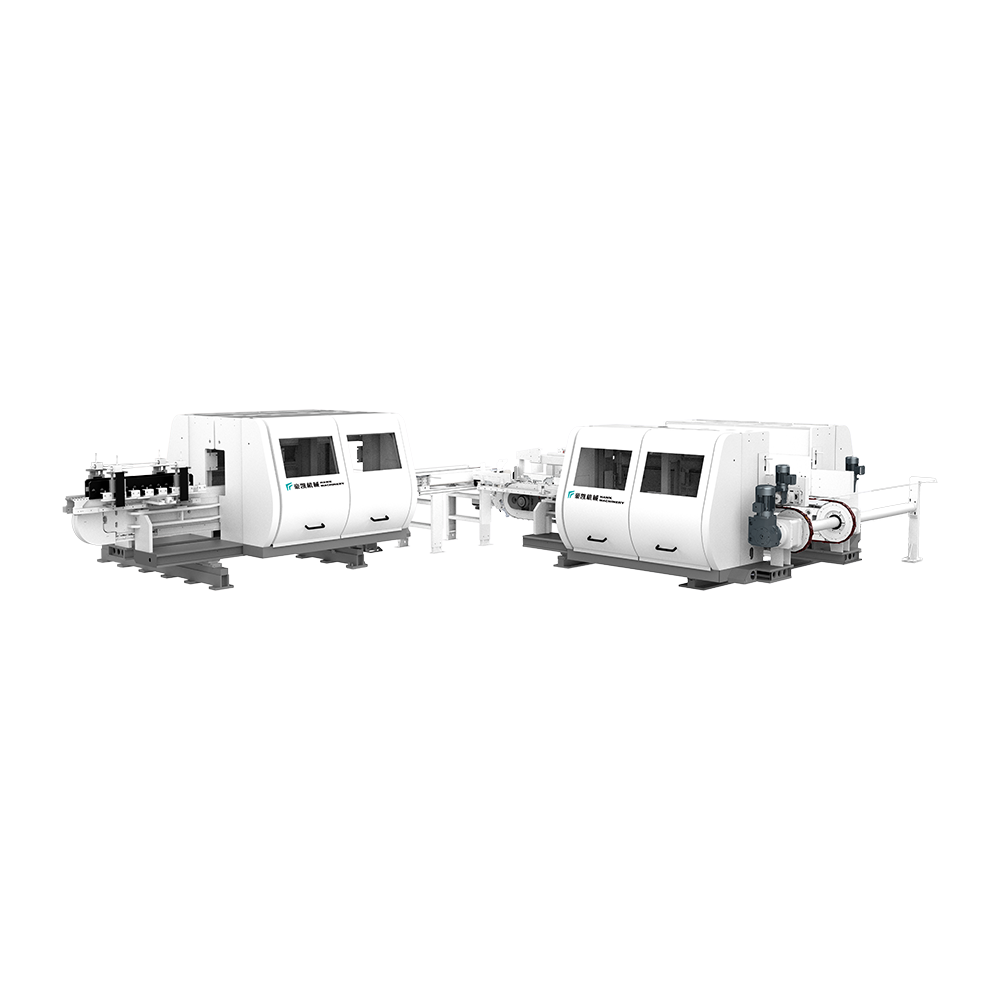 Ligne de chanfreinage de sol LVT haute vitesse à deux portes Une ligne de chanfreinage LVT à grande vitesse avec des modèles longitudinaux et transversaux, 4 à 4 broches et jusqu'à 100 m/min pour des bords de chanfrein cohérents. Voir le produit →
La qualité du chanfrein est facile à sous-estimer car le biseau est petit. Cependant, sur un sol fini, ce petit détail se répète sur chaque joint de la pièce. Un micro-biseau uniforme adoucit la transition entre les planches, aide à masquer les variations mineures de hauteur et réduit le risque que la couche d'usure s'accroche lors de la manipulation ou de l'installation. Un biseau inégal a l’effet inverse : il attire le regard, accumule la poussière et peut donner l’impression qu’un sol bien fait est mal fini.
D'après notre expérience, la plupart des problèmes de chanfreinage proviennent d'un petit nombre de variables de processus plutôt que d'un défaut majeur de la machine. L'usure de l'outil, un maintien incohérent, une avance instable, une mauvaise extraction et une géométrie de coupe incorrecte expliquent de nombreux défauts observés sur le LVT. Le tableau ci-dessous est un guide pratique de premier contrôle.
| Ce que tu vois | Cause probable | Premier contrôle |
|---|---|---|
| Largeur de biseau inégale | Usure de la fraise, variation de pression ou avance instable | Inspecter l'outillage, le maintien et assurer la cohérence |
| Bord poli ou fondu | Fraise émoussée, chaleur excessive ou mauvaise évacuation des copeaux | Vérifier l'état de la fraise, les paramètres d'extraction et d'avance |
| Couche d'usure ébréchée | Support de bord faible ou géométrie de coupe incorrecte | Examiner le support, le profil de coupe et le premier échantillon |
| Poussière emprisonnée dans la couture | Faible extraction ou poussière libre sur la planche | Vérifier les hottes, les brosses, le flux d'air et le contrôle statique |
Aucune spécification unique ne vous indique si une machine à chanfreiner les revêtements de sol LVT conviendra à une usine. La réponse utile réside dans l’adaptation de la machine au mélange de matériaux, au format des planches et au rythme de production. Voici les points que nous vous recommandons de revoir attentivement :
Chez HAWK, notre travail sur les produits est soutenu par plus de 50 brevets auto-développés et nos équipements sont proposés avec les certifications CE et ETL pour les marchés concernés. Ces éléments sont utiles, mais ils ne remplacent pas un procès matériel. Exécutez toujours vos propres échantillons de planches, à la vitesse prévue, avant de vous engager dans un profil.
Un premier échantillon propre permet de gagner beaucoup plus de temps qu’un démarrage rapide. Nous aimons traiter le chanfreinage comme n'importe quelle autre étape de précision : prouver la configuration, l'enregistrer, puis l'exécuter. La séquence exacte varie selon la machine, mais la logique est cohérente.
De petits changements peuvent parcourir un long chemin dans LVT. Une augmentation de l'avance qui fonctionne sur un lot peut provoquer un polissage des bords sur un autre. Un réglage de maintien suffisamment serré sur une planche épaisse peut être trop fort sur une planche plus fine. La machine doit être réglée comme un système et non comme un ensemble de paramètres séparés.
Le chanfreinage ne peut pas réparer une fente inexacte. Si le profil de verrouillage est instable, le joint fini aura toujours une mauvaise sensation, même avec un biseau parfait. C'est pourquoi le poste de chanfreinage doit être planifié en même temps que la découpe, le rainurage et l'inspection. Dans une ligne LVT typique, la planche est découpée sur mesure, profilée, chanfreinée, vérifiée et emballée. Plus ces étapes sont intégrées, plus il est facile de maintenir la cohérence de la référence de bord.
 Série de lignes de rainurage de sol à tenonner à double extrémité Une série de six modèles de tenonneuses à double extrémité pour fentes de sol longitudinales et transversales, avec 6 6 à 10 10 broches et entraînement par chaîne à rouleaux. Voir le produit →
Pour les producteurs utilisant plusieurs matériaux résilients, une tenonneuse à double extrémité ou une ligne de rainurage peut fournir le profil stable dont dépend le chanfreinage. Si l'objectif est une nouvelle ligne plutôt qu'une simple mise à niveau, une ligne de production automatique de sols peut regrouper la découpe, le profilage, le chanfreinage et la manipulation en un seul flux contrôlé. Le point important n’est pas le nombre de machines. Il s’agit de savoir si le transfert entre eux protège le bord de la planche et maintient la surface de référence stable.
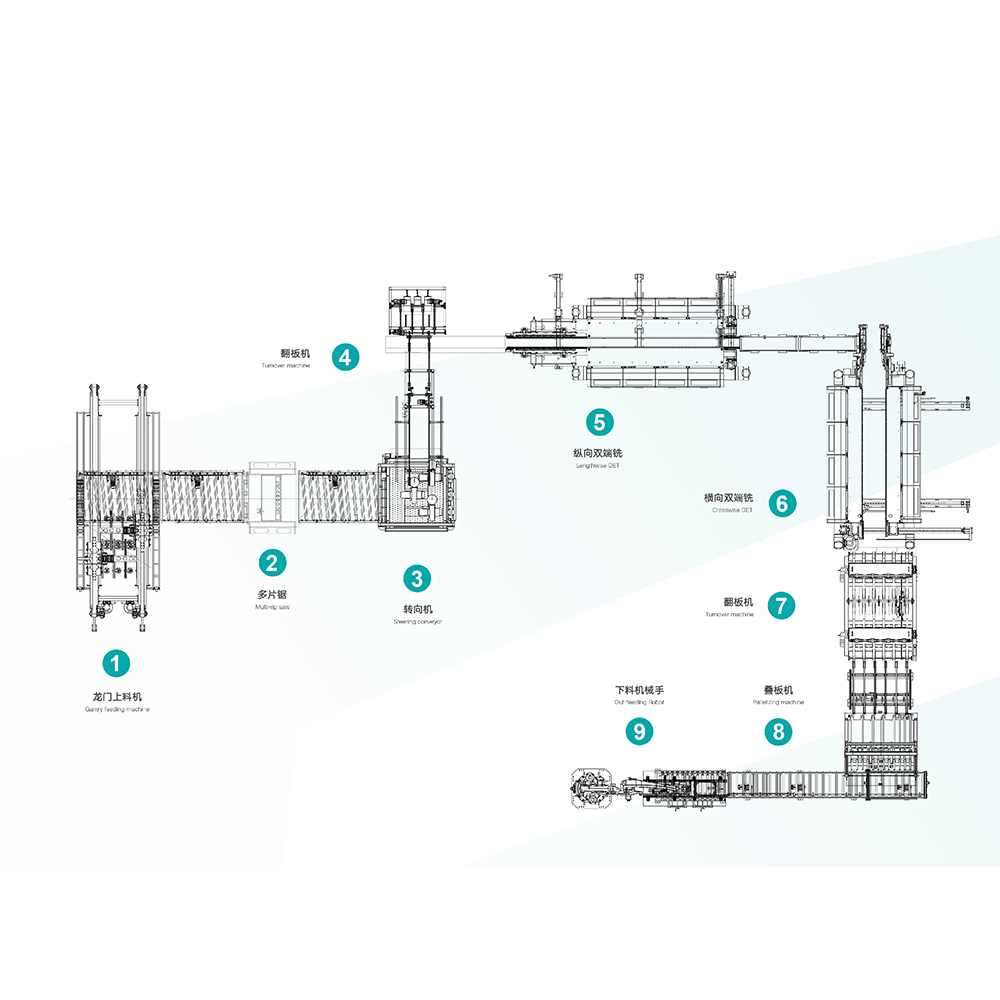 Ligne de production automatique de sols SPC/WPC Une ligne automatisée d'alimentation, de découpe et de rainurage pour les sols SPC, WPC et PVC, intégrant un portique d'alimentation, une scie à refendre multiple et des stations DET. Voir le produit →
La plupart des défauts de chanfreinage apparaissent progressivement, c'est pourquoi les contrôles de routine sont plus importants que les réparations d'urgence. Une inspection de cinq minutes au début d'un quart de travail peut détecter l'usure des outils avant qu'ils n'atteignent une production complète.
Lorsqu'un problème de bord apparaît, résistez à l'envie de modifier tous les paramètres en même temps. Commencez par l'échantillon, puis vérifiez l'outillage, le support, l'extraction et l'alimentation dans cet ordre. Une réponse disciplinée permet généralement de trouver la cause plus rapidement qu’une série d’ajustements aléatoires.
Avant de comparer les devis, notez le travail que la machine doit effectuer dans votre usine. Un briefing clair rend la discussion technique beaucoup plus utile.
Si vous souhaitez revoir le profil de vos planches et la disposition de vos lignes avec notre équipe, vous pouvez nous joindre via notre page de contact . Un court échantillon de matériel et un profil cible clair suffisent généralement pour démarrer une conversation utile.
Un bon chanfreinage est silencieux. Il n’attire pas l’attention sur l’usine, et il ne devrait pas non plus attirer l’attention sur l’étage fini. Cela donne simplement à la planche un bord net et cohérent auquel les installateurs peuvent faire confiance et que les clients liront comme étant de qualité. Chez HAWK Machinery China Co., Ltd., nous nous concentrons sur ce résultat pratique : un équipement stable, une configuration judicieuse et un support qui aide les producteurs à maintenir le bon fonctionnement de leur ligne.
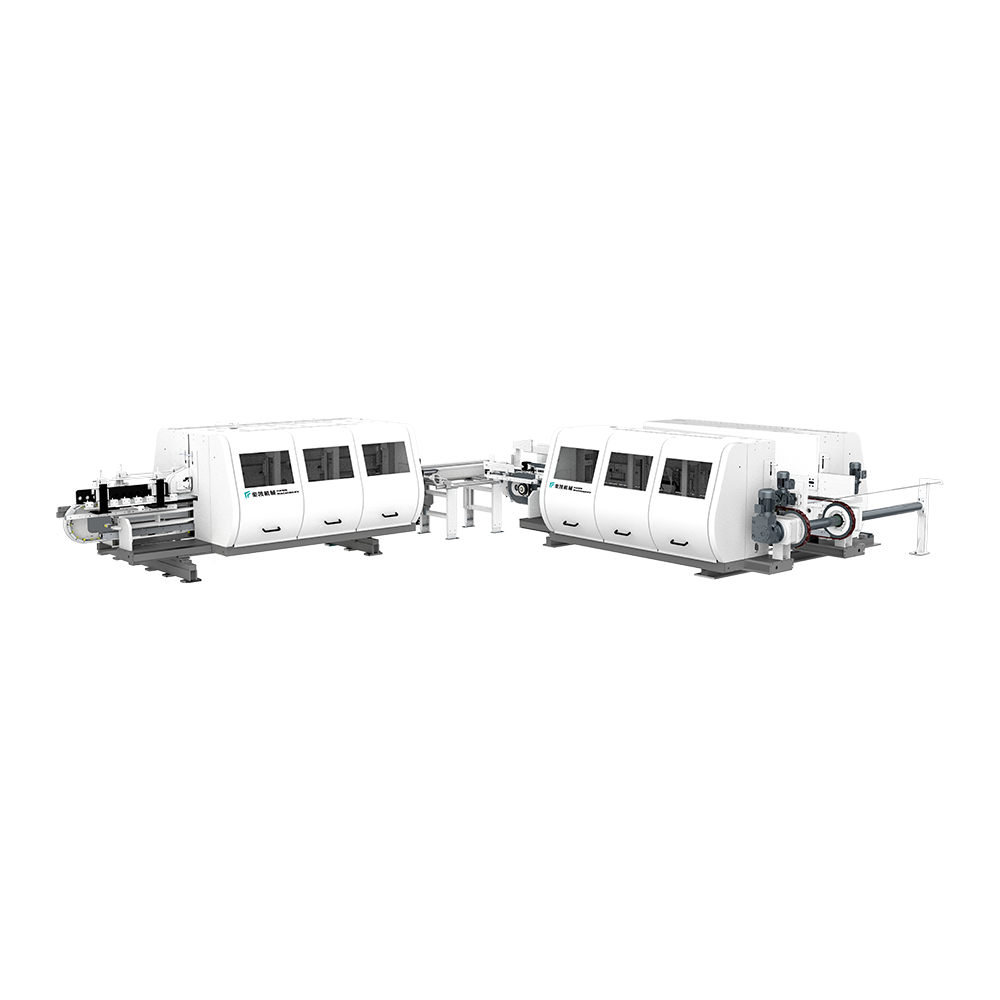
Le produit peut fendre le sol verticalement et horizontalement. La série de m...
Voir les détails
Cet équipement convient à la coupe et au chanfreinage LVT. Équipé des plaques...
Voir les détails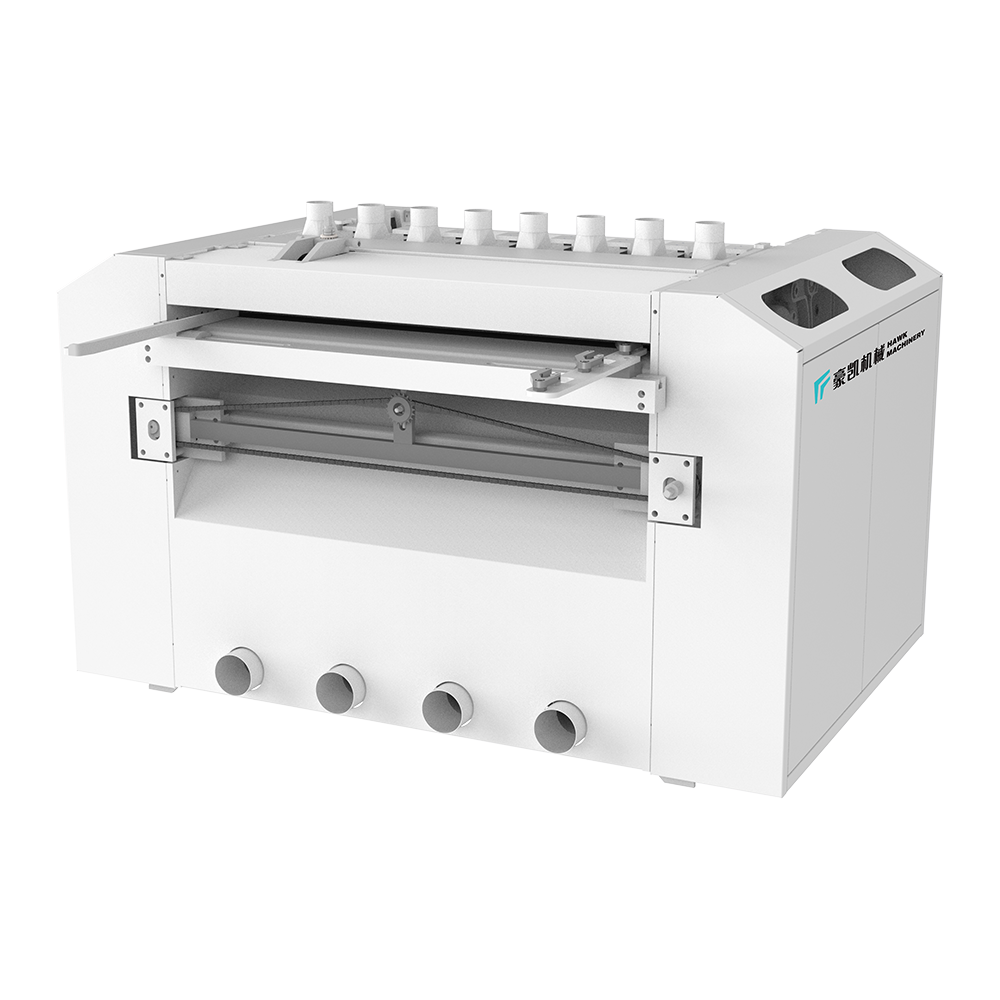
Différentes méthodes de sciage de transmission conviennent à différents besoi...
Voir les détails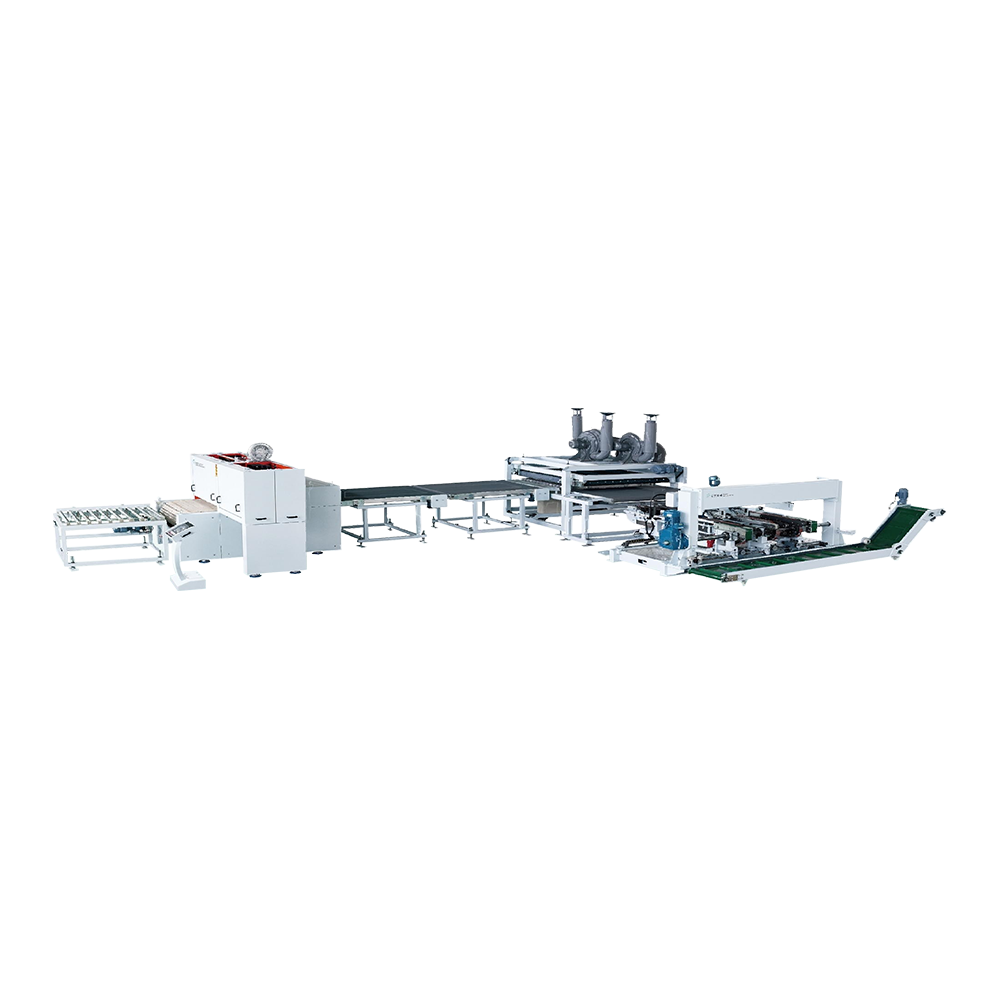
La vitesse d'alimentation de cet équipement peut atteindre 40 mètres par...
Voir les détails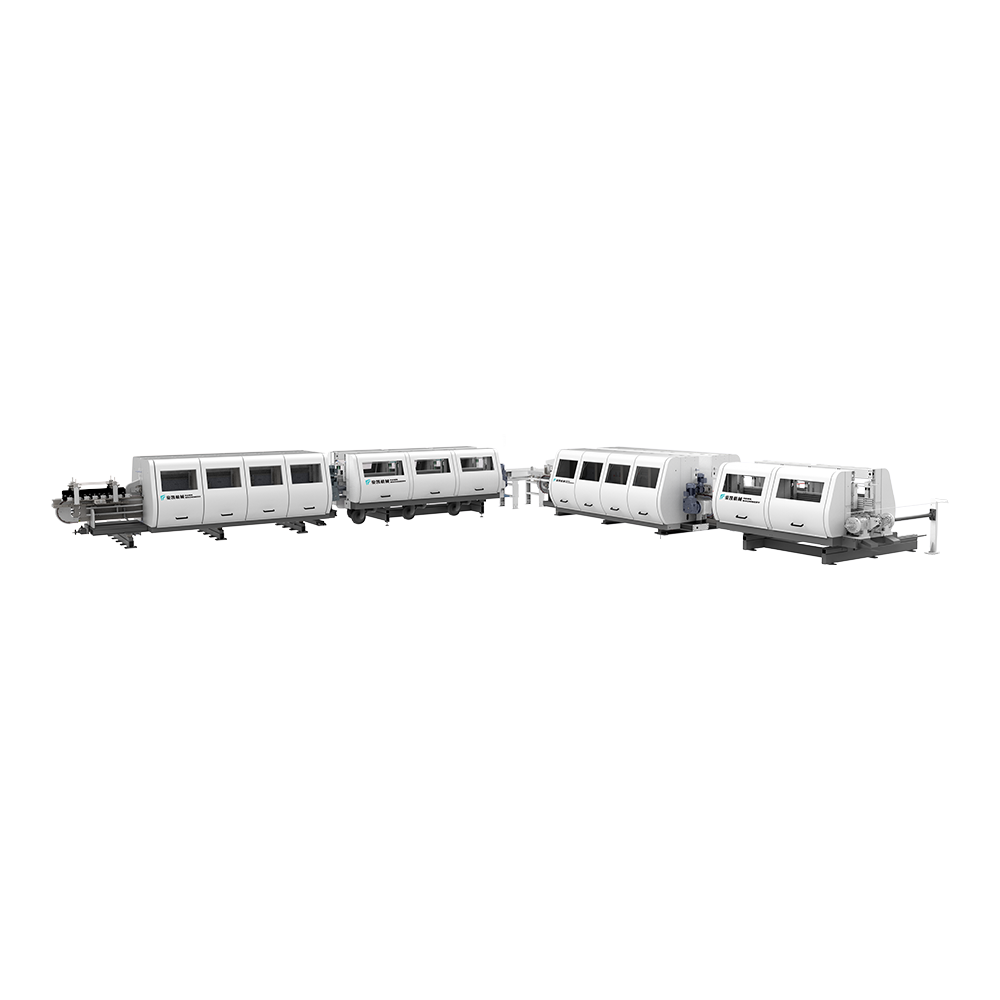
Convient pour le revêtement de bord de lamentité, du PVC et du WPC. L'ut...
Voir les détails
Hawk Machinery Alimentation, ligne de coupe et encerclement, adaptée au SPC, ...
Voir les détails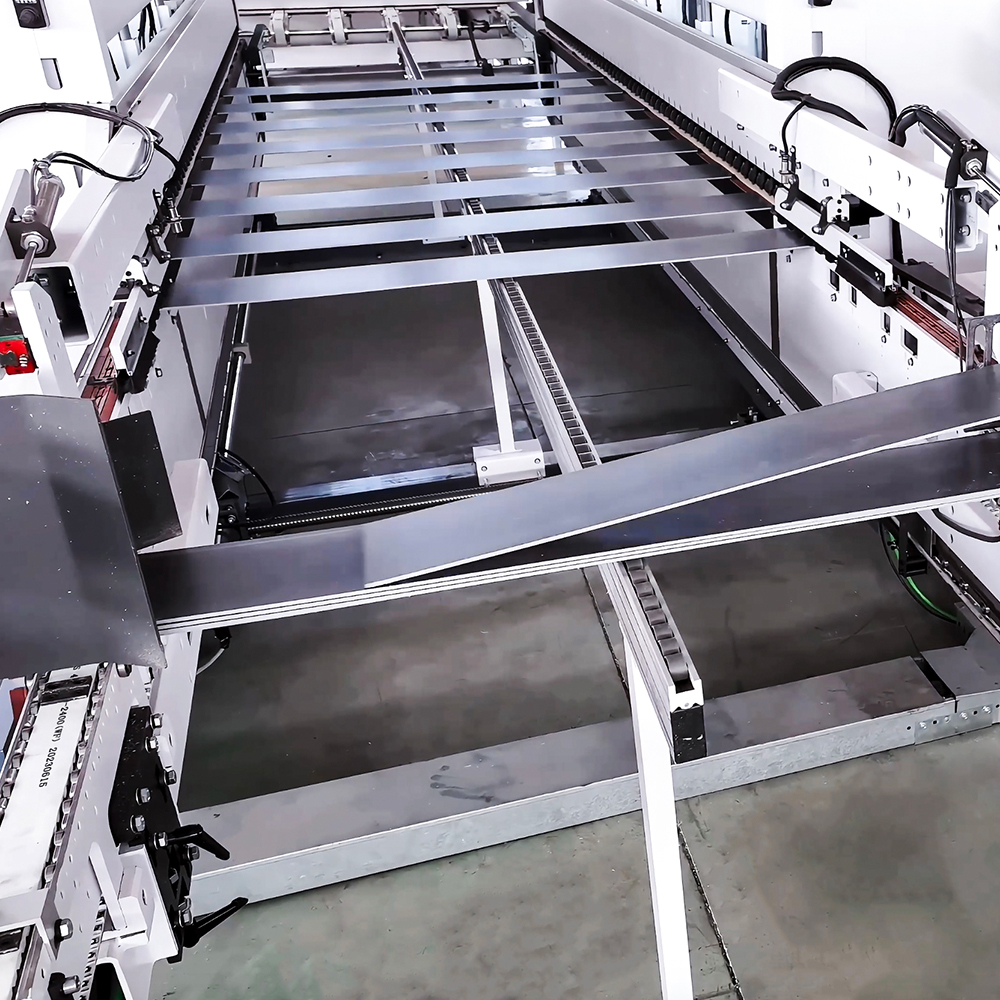
L'équipement intelligent intégré intègre l'Internet de la passerell...
Voir les détails
Coordonnées.
Boyi Development Area, Changzhou City, Province du Jiangsu, P. R. Chine
+ 86-0519-83319988
N'hésitez pas à contacter lorsque vous avez besoin de nous!
 Fabricants de machines d'extrusion de plancher personnalisées