Ligne de fente de sol (Tenoner à double extrémité)
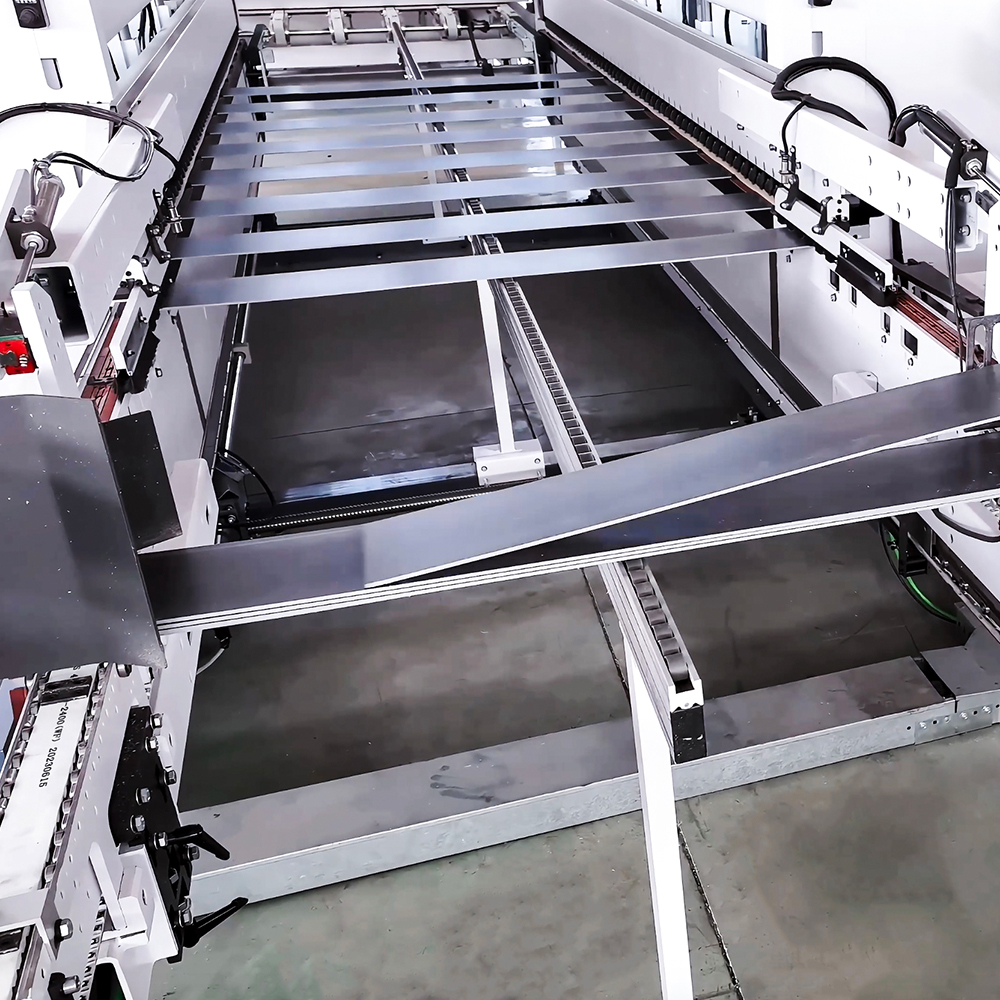
Le produit peut fendre le sol verticalement et horizontalement. La série de m...
Voir les détailsMarchez sur presque n'importe quelle ligne de revêtement de sol SPC, WPC, LVT ou stratifié et vous entendrez le même rythme : des panneaux se déplaçant à travers une série de stations, chacune rapprochant un peu la planche d'une planche finie. Quelque part dans cette séquence se trouve une machine DET longitudinale. Le nom semble technique, mais le travail est simple. Tenonneuse à double extrémité conçue pour usiner les deux bords longs d'un panneau en un seul passage, formant le profil qui détermine l'apparence, l'ajustement et les performances du sol.
Pour les équipes de production, le DET longitudinal est rarement une simple scie parmi d’autres. C'est une station de profilage de précision. La largeur, la rectitude des bords, la géométrie des rainures et languettes, la qualité du biseau et la finition de surface commencent ici. Lorsque la station est bien installée, le reste de la ligne dispose d’une référence stable à partir de laquelle travailler. Dans le cas contraire, chaque opération en aval hérite du problème.
Dans une configuration longitudinale, la planche se déplace sur toute sa longueur entre deux têtes d'outillage. Les têtes travaillent simultanément sur les bords longs gauche et droit. En fonction de l'ensemble d'outillage, la machine peut dimensionner la largeur du panneau, découper une languette sur un bord et une rainure sur l'autre, appliquer un biseau ou un chanfrein, découper des rainures en relief ou préparer le bord pour une étape de revêtement ultérieure. Dans la production de revêtements de sol, c'est souvent à cet endroit que l'on donne à une planche son profil long avant que l'assemblage des extrémités ne prenne le relais.
La partie « double extrémité » du nom fait référence à l'usinage simultané aux deux extrémités du cycle de travail, et non à deux machines distinctes boulonnées ensemble. Cette distinction est importante car un DET longitudinal repose sur une référence de transport commune, une chaîne ou un plateau à rouleaux stable et deux têtes qui restent alignées l'une avec l'autre. Si une tête dérive, le profil de ce côté change et l'ajustement à rainure et languette le montrera. Pour un aperçu plus large de la façon dont ces machines sont construites et utilisées, ce guide de technologie de tenonneuse industrielle à double extrémité est un point de départ utile.
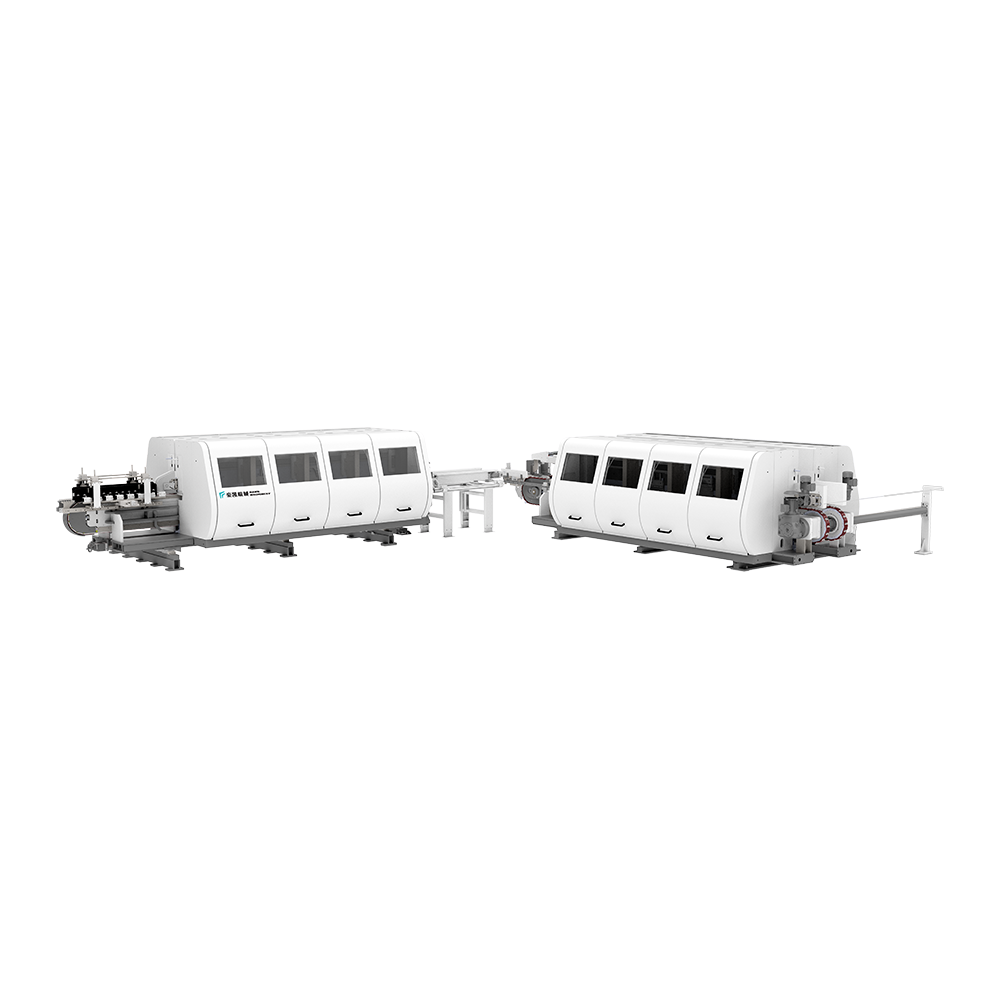 Ligne de rainurage de sol, série de tenonneurs à double extrémité Une série DET de six modèles dans le sens de la longueur et dans le sens transversal pour les panneaux de revêtement de sol, utile pour évaluer le processus complet de chant plutôt que la puissance de la broche seule. Voir le produit →
Dans de nombreuses usines de revêtement de sol, le DET longitudinal fait partie d'une section de rainurage plutôt que d'un achat autonome. Il peut être associé à une station transversale, des systèmes d'alimentation, des équipements de dépoussiérage et de revêtement des bords. C'est pourquoi la décision d'achat doit être basée sur l'ensemble du processus de coupe, et pas seulement sur la puissance de la broche ou la vitesse d'avance maximale.
La différence entre un DET longitudinal et transversal ne réside pas simplement dans la façon dont la machine est tournée. Cela modifie les bords usinés, la manière dont le panneau est soutenu et ce que l'opérateur doit contrôler. Une station longitudinale gère les bords longs à mesure que la planche se déplace dans le sens de la longueur. Une station transversale traite les extrémités courtes une fois le profil du bord long établi. Les deux travaillent en partenariat et la première station fixe généralement la référence pour la seconde.
| Question de production | DET longitudinal | DET transversal |
|---|---|---|
| Quels bords sont usinés ? | Les deux bords longs | Les deux extrémités courtes |
| Comment se déplace le panneau ? | Sur toute sa longueur | Sur toute sa largeur |
| Rôle typique | Dimensionnement en largeur, rainure et languette à bord long, chanfreinage | Adaptation des extrémités, tenon court et rainure |
| Position habituelle dans la file | Avant la fin de la correspondance | Après profilage des bords longs |
| Que vérifier en premier | Rectitude, cohérence de la largeur et profondeur du profil | Équerrage, tolérance d'extrémité et ajustement avec le bord long |
Un DET longitudinal peut paraître simple du côté de l'opérateur : alimenter la planche, la maintenir contre les guides, laisser les têtes faire le travail. En pratique, la machine gère plusieurs variables à la fois. La variation de la largeur de la planche, l'équerrage des bords, la vitesse d'avance, l'usure de l'outil et l'évacuation des copeaux affectent tous le bord final.
La plupart des machines DET longitudinales partagent une architecture commune, bien que les détails varient selon le fabricant et l'application. La question importante n'est pas de savoir si une machine possède ces pièces, mais si elles sont construites et ajustées d'une manière adaptée à votre matériau et à votre objectif de tolérance.
La discipline de configuration compte autant que le matériel de la machine. Un DET longitudinal est aussi stable que ses surfaces de référence. Si la chaîne est usée, les guides sont desserrés ou la pression de maintien est inégale, le couteau peut produire un bord d'apparence propre qui échoue toujours au contrôle d'ajustement à sec. Les opérateurs doivent être en mesure de vérifier la largeur, la profondeur du profil et la rectitude des bords avec de simples jauges avant le début d'un cycle de production.
Un DET longitudinal peut être amené à gérer plusieurs familles de matériaux dans une même usine. Chacun se comporte différemment à la pointe. Le SPC est rigide et abrasif, c'est pourquoi la durée de vie de l'outil et le contrôle de la poussière font généralement l'objet de plus d'attention. Le WPC est plus doux et peut être plus sensible à la chaleur et à la pression de support. Le LVT est flexible et peut nécessiter un guidage d'entrée minutieux pour éviter toute distorsion. Le stratifié apporte une couche d'usure dure et un risque d'écaillage. Les revêtements de sol multicouches nécessitent un cisaillement propre des fibres de bois, tandis que les panneaux muraux en fibrociment et en fibrociment accordent une grande importance à la résistance à l'abrasion et à un serrage stable.
La leçon pratique est qu’il ne faut pas supposer qu’une configuration unique fonctionne correctement avec chaque produit. Un profil qui fonctionne sur une planche SPC épaisse peut nécessiter un support, une vitesse d'avance et un outillage différents sur une dalle LVT fine. Avant d'accepter une machine, faites fonctionner les matériaux que vous produisez réellement. Vérifiez l'ajustement à sec, pas seulement la coupe. Examinez la languette et la rainure sous un bon éclairage, mesurez la profondeur et la largeur de la rainure sur une série de planches et inspectez le biseau pour déceler des éclats ou des déchirures. Un court test de coupe est plus utile qu’une longue fiche technique.
Dans une ligne de revêtement de sol typique, le DET longitudinal se situe après que le panneau a été coupé à une taille gérable et avant l'assemblage, le revêtement ou l'emballage des extrémités. La séquence exacte dépend du produit. Une ligne SPC peut combiner l’extrusion, le recuit, la découpe, le rainurage et le revêtement. Une ligne de stratifié peut démarrer à partir d'une presse et passer par le découpage et le profilage. Dans les deux cas, la station longitudinale doit fournir un bord long et constant afin que la station transversale puisse produire une extrémité carrée et bien ajustée.
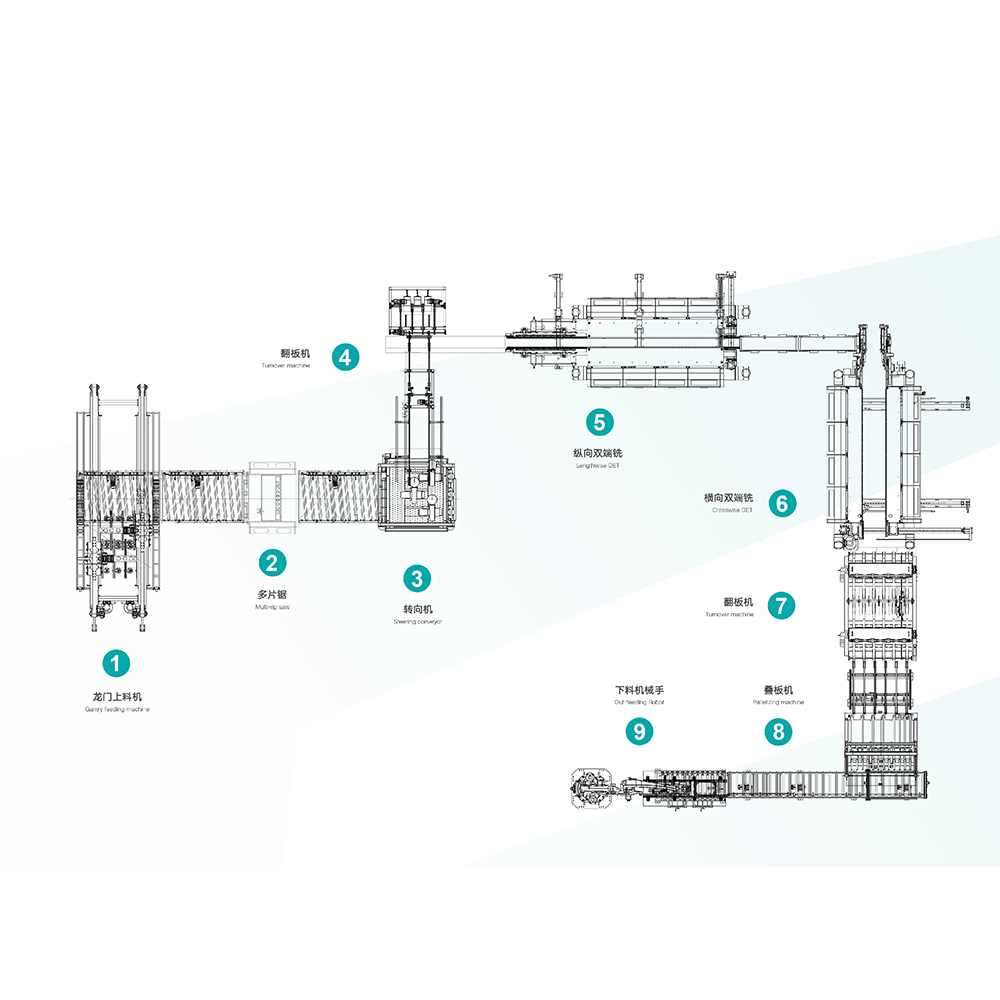 Ligne de production automatique de sols SPC et PVC Une ligne intégrée d'alimentation, de découpe et de rainurage pour les sols SPC, WPC et PVC, utile pour évaluer l'alimentation, le transfert et la sortie en un seul processus. Voir le produit →
Lorsque le DET longitudinal est intégré dans une ligne automatique, les sections d'alimentation, de transfert et de sortie comptent autant que la tenonneuse elle-même. Une machine qui fonctionne bien dans un test autonome peut se comporter différemment lorsqu'on lui demande de suivre une scie en amont plus rapide ou d'alimenter une station transversale sans tampon. La vitesse de ligne, l’accumulation et l’espacement des planches doivent être examinés ensemble.
 Ligne de production de sols intelligents, système MES Une plate-forme MES avec des appareils connectés pour la gestion numérique de la production au sol, prenant en charge l'affichage des tâches, l'étiquetage, le comptage, l'identification RFID et l'accès sécurisé. Voir le produit →
Pour les usines produisant plusieurs profils ou exécutant plusieurs équipes, les données de production deviennent partie intégrante de l’histoire de la qualité. Les enregistrements de configuration, le suivi de la durée de vie des outils, les raisons des temps d'arrêt et le rendement au premier passage aident les équipes à déterminer si un problème de pointe est causé par l'outillage, le matériau, le changement ou le transport. C’est là qu’un système de gestion peut soutenir l’opérateur DET, plutôt que remplacer son jugement.
Une machine DET longitudinale est un atout de production à long terme. La conversation d’achat doit passer rapidement de la vitesse des gros titres aux détails qui déterminent les performances quotidiennes.
Une machine DET longitudinale gagne sa place dans une usine de revêtement de sol lorsqu'elle rend le bord long prévisible. Cela signifie un transport stable, des réglages de tête reproductibles, un outillage approprié et une routine de configuration dans laquelle les opérateurs font confiance. La machine n’a pas besoin d’être l’élément le plus compliqué de la ligne. Il doit conserver sa référence, éliminer ses éclats, protéger la surface du panneau et assurer l'assemblage à sec sans ajustements répétés.
Chez HAWK Machinery, nous travaillons avec des producteurs de panneaux de sol et de murs depuis 2005, et les conversations les plus utiles commencent généralement par un échantillon de panneau et un dessin de profil plutôt qu'une fiche technique. Si vous envisagez une nouvelle section de rainurage ou le remplacement d'une station longitudinale existante, apportez le matériau, le profil et la tolérance dont vous avez besoin. C'est la base pratique pour choisir une machine adaptée à la ligne, au produit et aux personnes qui l'utilisent.
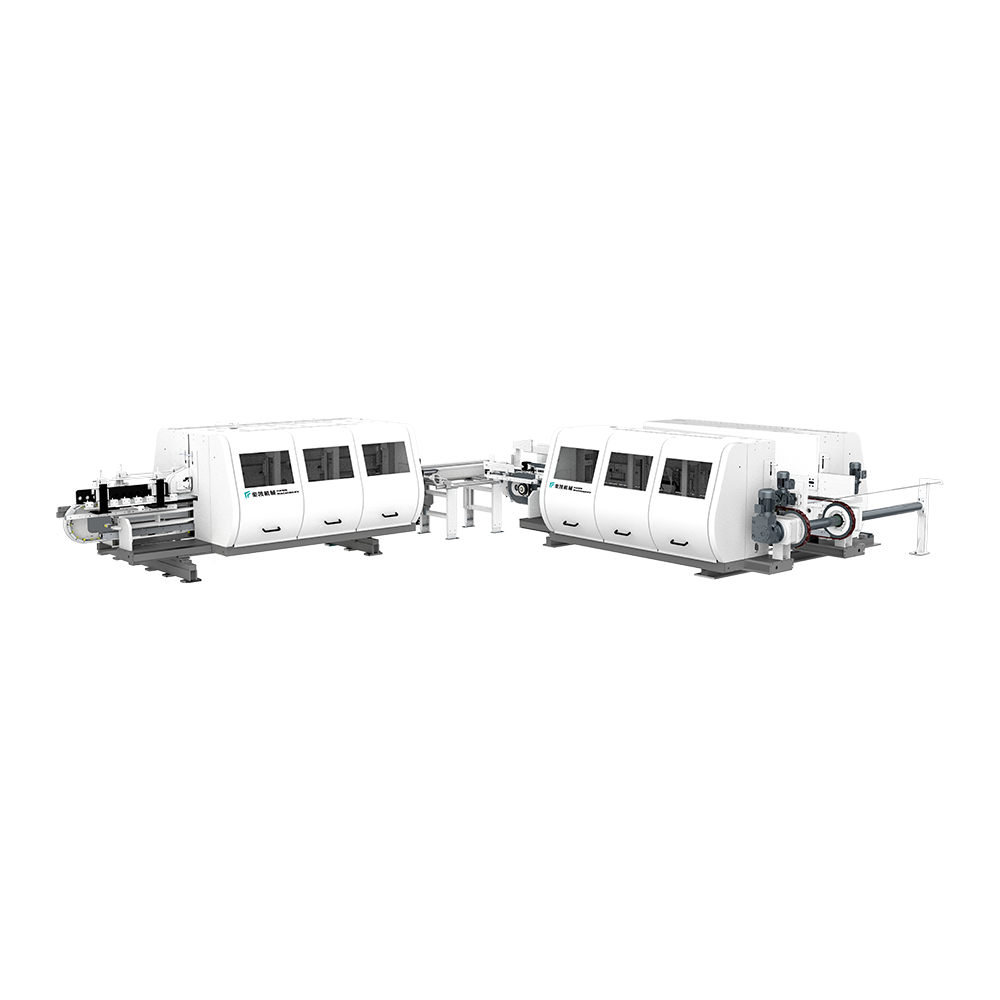
Le produit peut fendre le sol verticalement et horizontalement. La série de m...
Voir les détails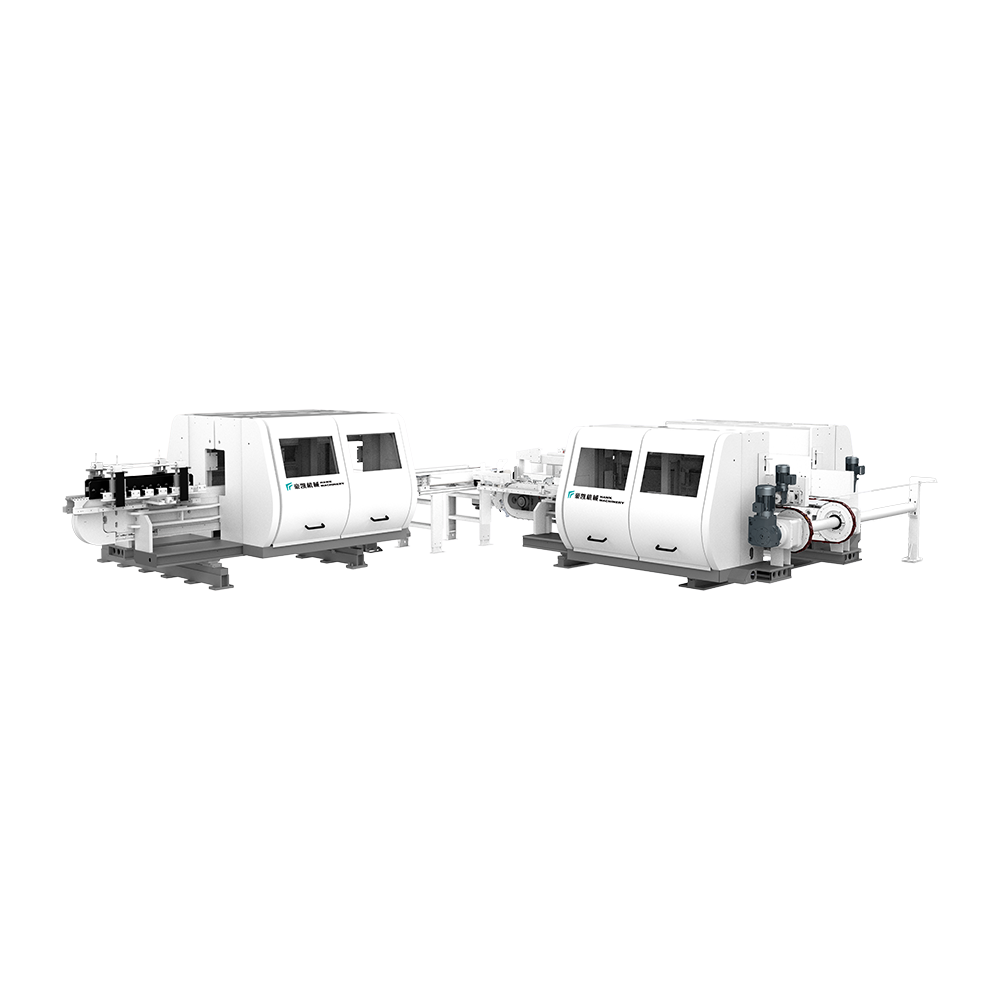
Cet équipement convient à la coupe et au chanfreinage LVT. Équipé des plaques...
Voir les détails
Différentes méthodes de sciage de transmission conviennent à différents besoi...
Voir les détails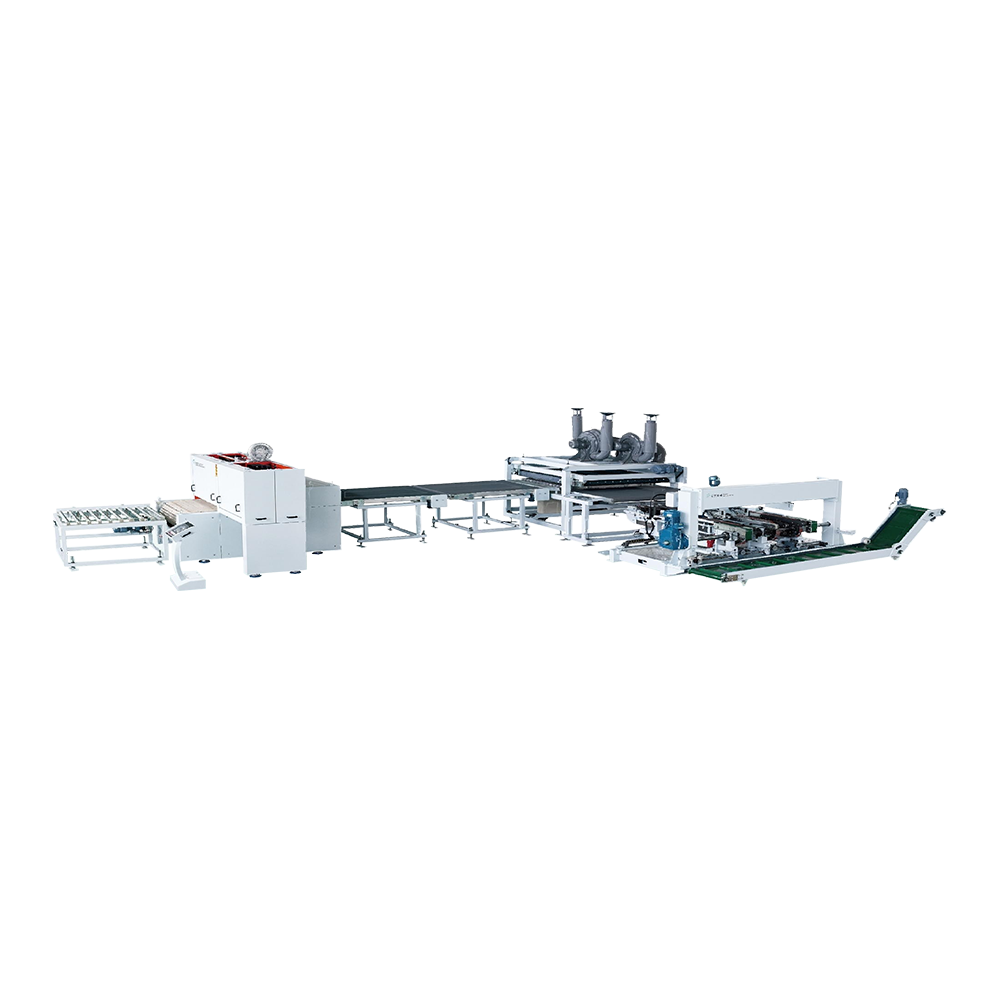
La vitesse d'alimentation de cet équipement peut atteindre 40 mètres par...
Voir les détails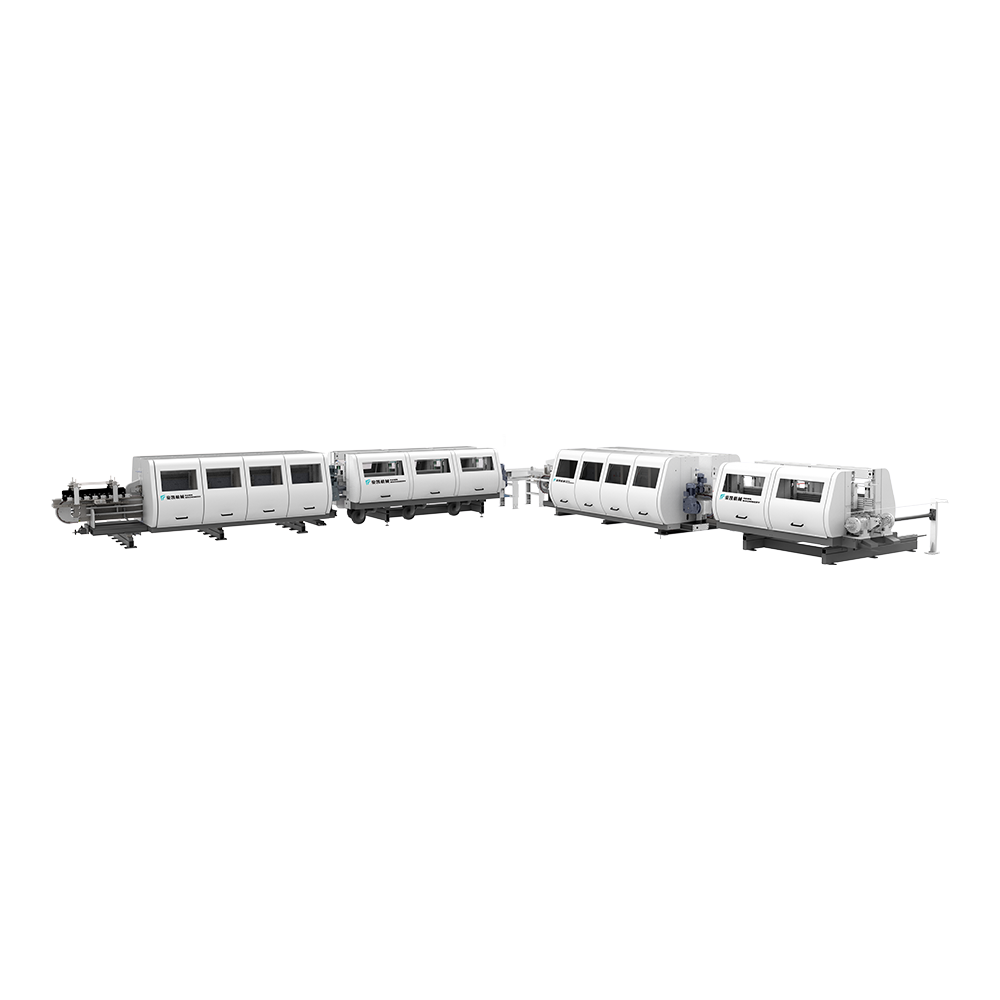
Convient pour le revêtement de bord de lamentité, du PVC et du WPC. L'ut...
Voir les détails
Hawk Machinery Alimentation, ligne de coupe et encerclement, adaptée au SPC, ...
Voir les détails
L'équipement intelligent intégré intègre l'Internet de la passerell...
Voir les détails
Coordonnées.
Boyi Development Area, Changzhou City, Province du Jiangsu, P. R. Chine
+ 86-0519-83319988
N'hésitez pas à contacter lorsque vous avez besoin de nous!
 Fabricants de machines d'extrusion de plancher personnalisées