

Ligne de fente de sol (Tenoner à double extrémité)
Le produit peut fendre le sol verticalement et horizontalement. La série de m...
Voir les détailsSi vous fabriquez des revêtements de sol, la différence entre un client qui commande à nouveau et celui qui dépose une réclamation réside souvent dans le profil final d'une planche. Les joints à clic desserrés, les extrémités écartées et les profils qui changent au milieu d'un quart de travail remontent tous à la station d'usinage d'extrémité. C’est pourquoi la plupart des producteurs de revêtements de sol sérieux placent une tenonneuse double au centre de leur sol – et pourquoi la sélection mérite plus d’attention qu’une comparaison rapide des prix. Une tenonneuse double usine les deux extrémités de chaque planche en un seul passage, les deux côtés étant synchronisés par rapport à la même référence. Une fois que vous avez compris quelles spécifications affectent le rendement réel et comment la machine s'intègre dans une gamme complète de revêtements de sol, vous pouvez évaluer les fournisseurs sur la base des critères qui comptent réellement.
A machine à tenonner double extrémité est un système de dimensionnement et de profilage double face. Un panneau rectangulaire traverse la machine sur une voie d'alimentation continue, tandis que deux colonnes d'usinage opposées travaillent simultanément sur les bords d'attaque et de fuite. Chaque colonne empile plusieurs postes d'outillage : une scie à inciser pour une coupe nette, une scie de dimensionnement principale qui établit la longueur finale et des broches horizontales ou verticales qui portent des têtes de coupe pour les profils à languette, rainure, chanfrein et autres.
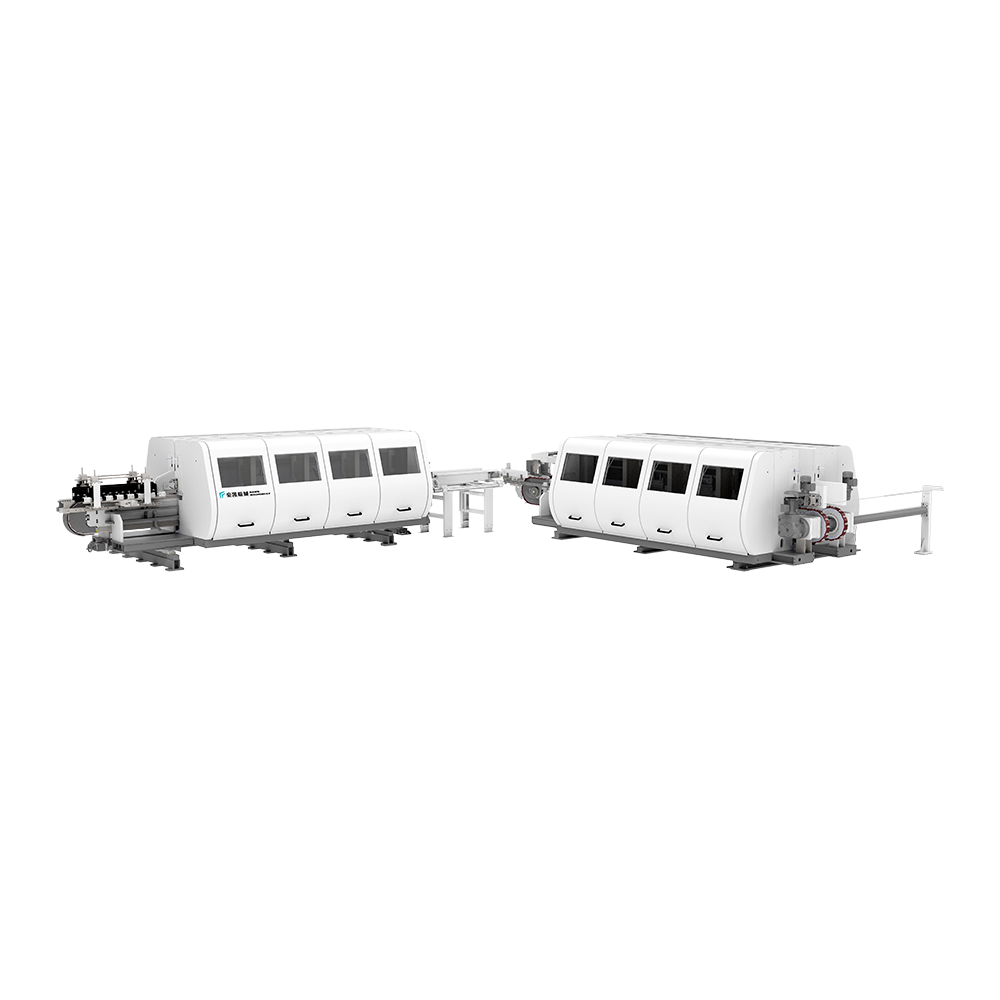 Ligne de rainurage de sol avec tenonneuse double extrémité Cette machine usine les deux extrémités des planches simultanément par rapport à une référence commune, garantissant une longueur, une équerrage et une géométrie de verrouillage constantes pour un assemblage par clic prévisible. Voir le produit →
Sur une ligne de revêtement de sol, ces broches produisent les profils d'extrémité qui permettent aux planches de se verrouiller ensemble. Étant donné que les deux colonnes sont découpées à partir de la même référence mécanique, les deux profils d'extrémité restent dans une relation fixe l'un par rapport à l'autre. Cette relation géométrique – de l’extrémité gauche à l’extrémité droite sur la même planche – est ce qui rend l’installation par clic prévisible. La machine ne se contente pas de découper un profil. Il définit la longueur de la planche, son équerrage et sa géométrie de verrouillage en une seule opération synchronisée. Vous pouvez en savoir plus sur le fonctionnement du processus dans notre machine à tenonner double extrémité guide , mais le principe de base est simple : les deux extrémités sont usinées en même temps, contre la même référence, à la même vitesse d'avance.
Une tenonneuse à une extrémité traite une extrémité à la fois, puis l'opérateur ou un dispositif de transfert retourne le panneau et traite l'autre extrémité. Cela signifie deux cycles de positionnement, deux références et deux fois plus de risques d'erreur. La tenonneuse à double extrémité élimine cela en tenant le panneau une fois et en usinant les deux bords dans le même cycle.
Pour les produits de revêtement de sol dotés de systèmes à rainure et languette ou à verrouillage par clic, les tolérances des profils d'extrémité se situent généralement à ± 0,10 mm. Une fois la largeur de travail, la vitesse d'avance et l'état de l'outil définis, une tenonneuse double correctement configurée maintient cette tolérance planche après planche. Cette répétabilité n’est pas une commodité. C’est la condition préalable à de faibles taux de rebut.
Chaque fournisseur présente un tableau de spécifications, mais les chiffres ne sont utiles que si vous les comparez à votre propre mix de production : formats de planches, matériaux, stratégie d'outillage et capacité future de la ligne. Le tableau ci-dessous résume les spécifications qui ont le plus grand effet sur une application de revêtement de sol.
| Spécification | Ce qu'il contrôle | Que rechercher |
|---|---|---|
| Plage de largeur de travail | Longueur de planche la plus courte et la plus longue que vous puissiez courir | Faire correspondre la gamme de produits actuelle avec une marge pour les formats futurs |
| Vitesse d'avance | Planches par heure | 20 à 80 m/min sont courants ; vérifiez à la profondeur de coupe requise |
| Nombre de stations de broche | Combien d'opérations se produisent en un seul passage | Un plus grand nombre de stations permettent de combiner le dimensionnement, le profilage et le chanfreinage |
| Diamètre de la tête de coupe et RPM | Finition de surface et qualité du profil | Des diamètres plus grands réduisent l'ondulation de la surface des âmes en PVC et WPC |
| Répétabilité du positionnement | Tolérance de planche à planche | Recherchez un réglage CNC ou des échelles de précision à moins de 0,1 mm |
| Système de maintien | Stabilité à des vitesses d'avance élevées | Les dispositifs de retenue à chaîne et à vide empêchent tout déplacement sur les planches à âme rigide |
Le tableau de cet article n'est qu'une introduction. Si vous comparez des modèles concrets, créez votre propre feuille de comparaison à partir des modèles publiés. spécifications de la tenonneuse double qui correspondent aux dimensions de votre produit - et demandez au fournisseur de démontrer chaque numéro sous charge, pas seulement comme une valeur statique sur une fiche technique.
Une tenonneuse double qui fonctionne bien avec le SPC peut avoir des difficultés avec le bois massif multicouche à moins que l'outillage et le système d'alimentation ne soient adaptés au matériau. Les producteurs de revêtements de sol travaillent sur des panneaux SPC, WPC, LVT, stratifiés, silicate de calcium et bois d'ingénierie, chacun avec son propre comportement d'usinage.
Les planches SPC et WPC contiennent une teneur élevée en charges et en PVC. La poussière est fine, abrasive et susceptible de charger les têtes de coupe. L'outillage avec des plaquettes tranchantes en carbure ou en diamant, combiné à une aspiration de poussière à haute efficacité, compte autant que la rigidité du châssis de la machine.
Les panneaux stratifiés et HDF portent une couche d'usure à base de papier qui émousse rapidement les outils en acier ordinaires. Les tenonneuses à double extrémité des lignes de stratifié sont généralement équipées d'outils à pointe de diamant et fonctionnent à des vitesses de coupe plus élevées pour conserver un bord net. La vitesse d'avance doit être stable car la surface dure ne laisse aucune marge pour les marques de vibration.
Les panneaux multicouches en bois massif et en silicate de calcium créent des forces de coupe intermittentes plus élevées. Sur ces matériaux, la masse et le comportement d'amortissement de la machine sont déterminants. Un cadre plus léger peut vibrer lorsque le cutter entre dans un nœud ou une variation de densité dans la planche. Toutes les tenonneuses doubles ne sont pas conçues pour ce profil de charge, c'est pourquoi vous devez tester la machine sur le matériau exact que vous produisez.
Une tenonneuse double offre une valeur maximale lorsqu'elle est planifiée dans le cadre d'une séquence de processus, et non comme une machine isolée. Dans une ligne de plancher typique, la séquence va du déchirement et du dimensionnement au biseautage, au tenonnage des extrémités, à la peinture des rainures en V et à l'inspection finale. L'étape d'usinage final détermine si toutes les opérations en aval commencent avec une planche dimensionnellement correcte.
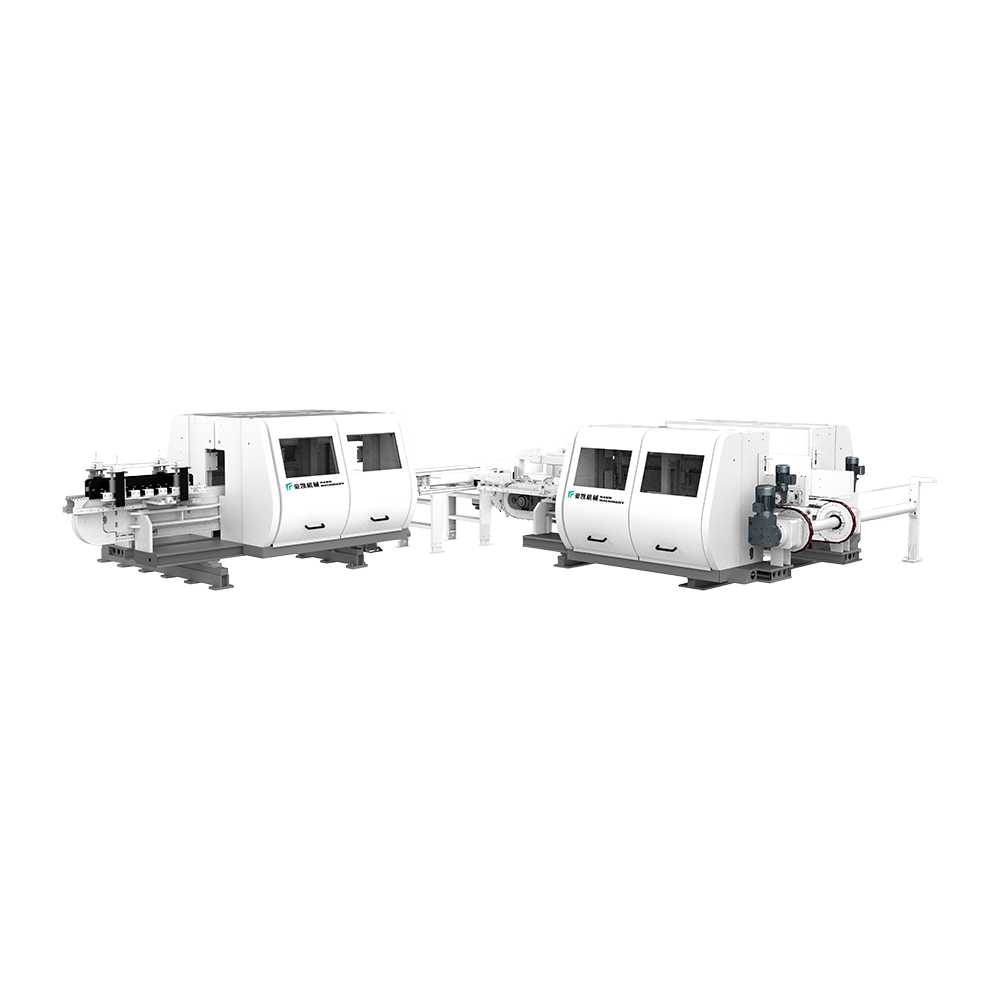 Ligne de chanfreinage de sol à grande vitesse pour LVT Conçue pour couper et chanfreiner les revêtements de sol LVT, cette ligne fonctionne jusqu'à 100 m/min avec des plaques supérieure et inférieure pour un réglage rapide et une finition précise des bords. Voir le produit →
Pour les usines produisant des sols à rainures en V avec des bords biseautés, la tenonneuse d'extrémité doit travailler au rythme de l'étape de chanfreinage. Certains fabricants intègrent les deux fonctions sur une seule ligne pour réduire la manutention des matériaux et maintenir la cohérence de l'orientation de la planche. Par exemple, la ligne de rainurage de sol basée sur une tenonneuse double extrémité de HAWK Machinery associe la station d'usinage d'extrémité à des systèmes de transfert et de positionnement qui alignent chaque planche avant qu'elle n'entre dans la zone de coupe.
À l’échelle de l’usine, une ligne de production automatique de sols pousse cette intégration plus loin. La tenonneuse devient une station dans un système synchronisé avec sciage, rainurage, biseautage, peinture et empilage. Lorsque vous ajoutez un système de gestion de production, la ligne peut suivre chaque planche, enregistrer les raisons de rejet et fournir aux superviseurs des données en direct sur le rendement par équipe. C'est dans ce contexte que le choix d'un producteur de tenonneuses est le plus important : vous n'achetez pas seulement une machine, mais un partenaire qui comprend l'ensemble du processus.
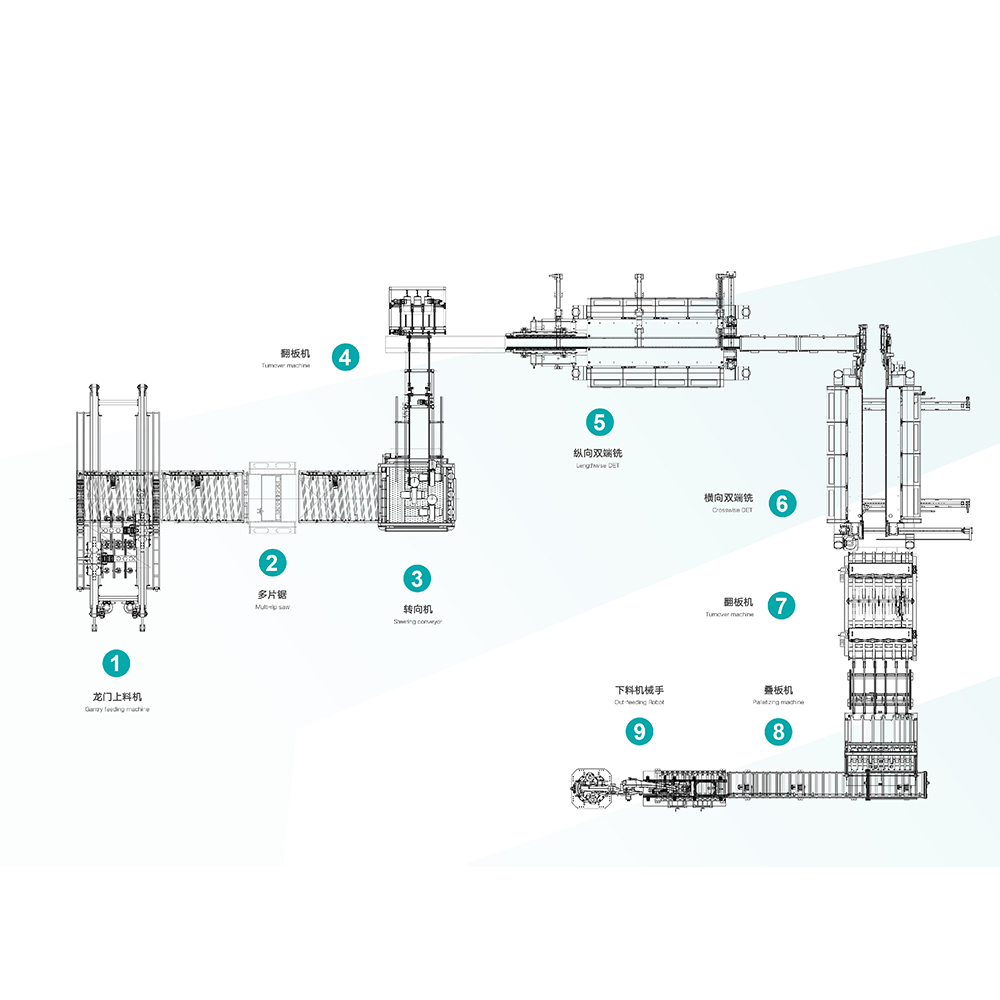 Ligne de production automatique de sols avec rainurage intégré Cette ligne combine l'alimentation automatique, le sciage multi-fentes, la direction, le retournement et le rainurage transversal, réduisant ainsi l'intervention manuelle de 5 à 10 travailleurs tout en augmentant le rendement. Voir le produit →
Au-delà de la fiche technique, l'évaluation se résume à des questions d'exploitation qui déterminent votre coût total sur la durée de vie de la machine.
Demandez à chaque fournisseur de faire passer vos propres panneaux dans la machine et de mesurer le profil obtenu selon les paramètres de coupe proposés. La machine qui produit un profil propre et dimensionnellement stable sur votre matériau, à la vitesse d'avance prévue, est celle qui appartient à votre usine.
La tenonneuse double est un atout à long terme au sens le plus littéral du terme. Il respecte les tolérances qui déterminent si votre revêtement de sol se verrouille proprement, s'installe rapidement et résiste à des années d'utilisation. Une machine bien adaptée est rentabilisée grâce à une réduction des rebuts, des changements de version plus rapides et une qualité de profil reproductible ; un choix mal choisi crée un problème de tolérance qu’aucun ajustement en aval ne peut résoudre. Évaluez la machine dans le contexte d'une ligne complète de revêtement de sol - du refente à la peinture des rainures en V et aux données de production - et choisissez un fournisseur capable de vous montrer comment chaque étape s'articule.
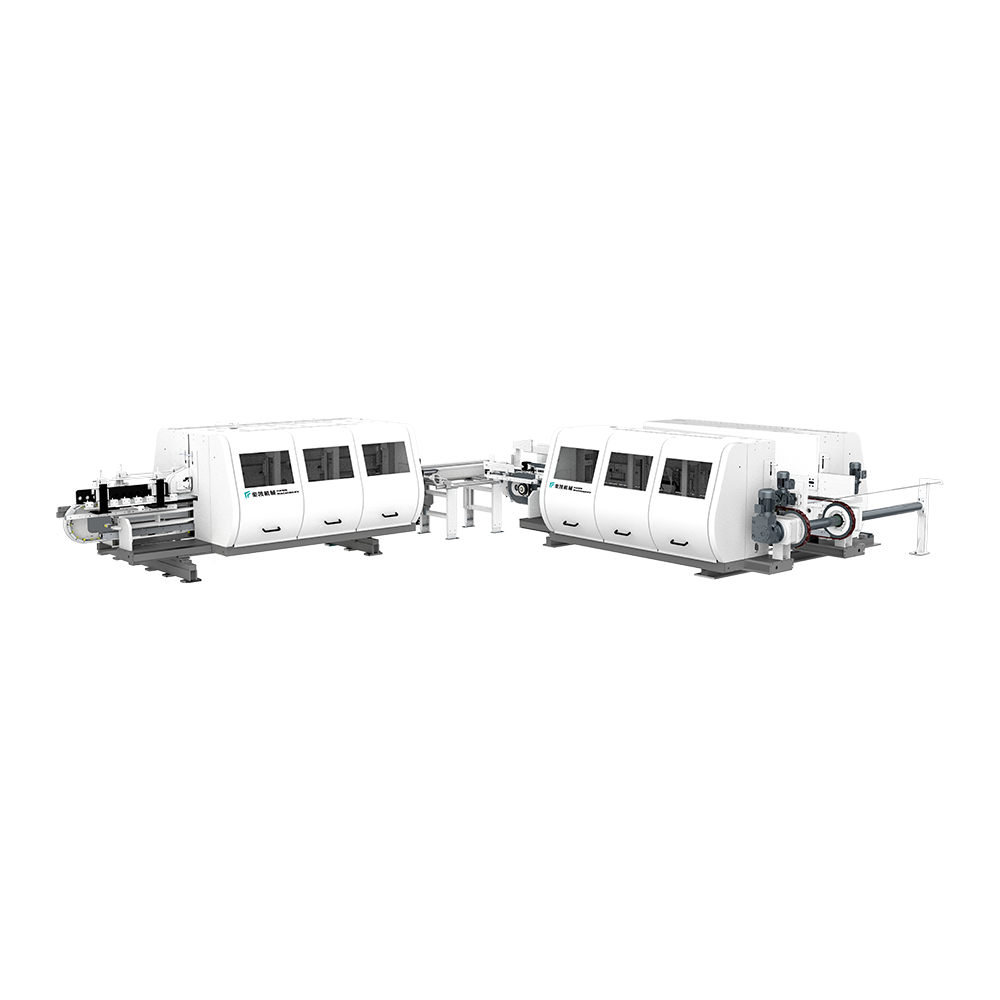
Le produit peut fendre le sol verticalement et horizontalement. La série de m...
Voir les détails
Cet équipement convient à la coupe et au chanfreinage LVT. Équipé des plaques...
Voir les détails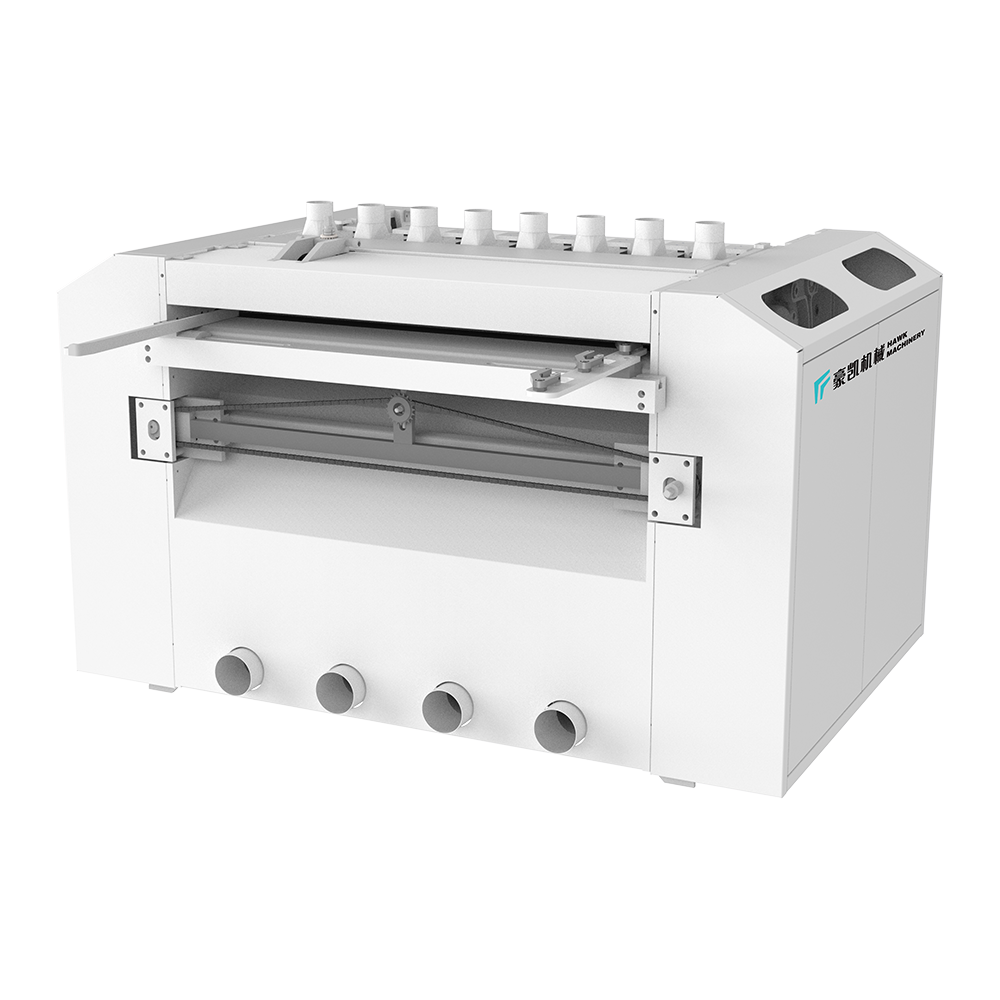
Différentes méthodes de sciage de transmission conviennent à différents besoi...
Voir les détails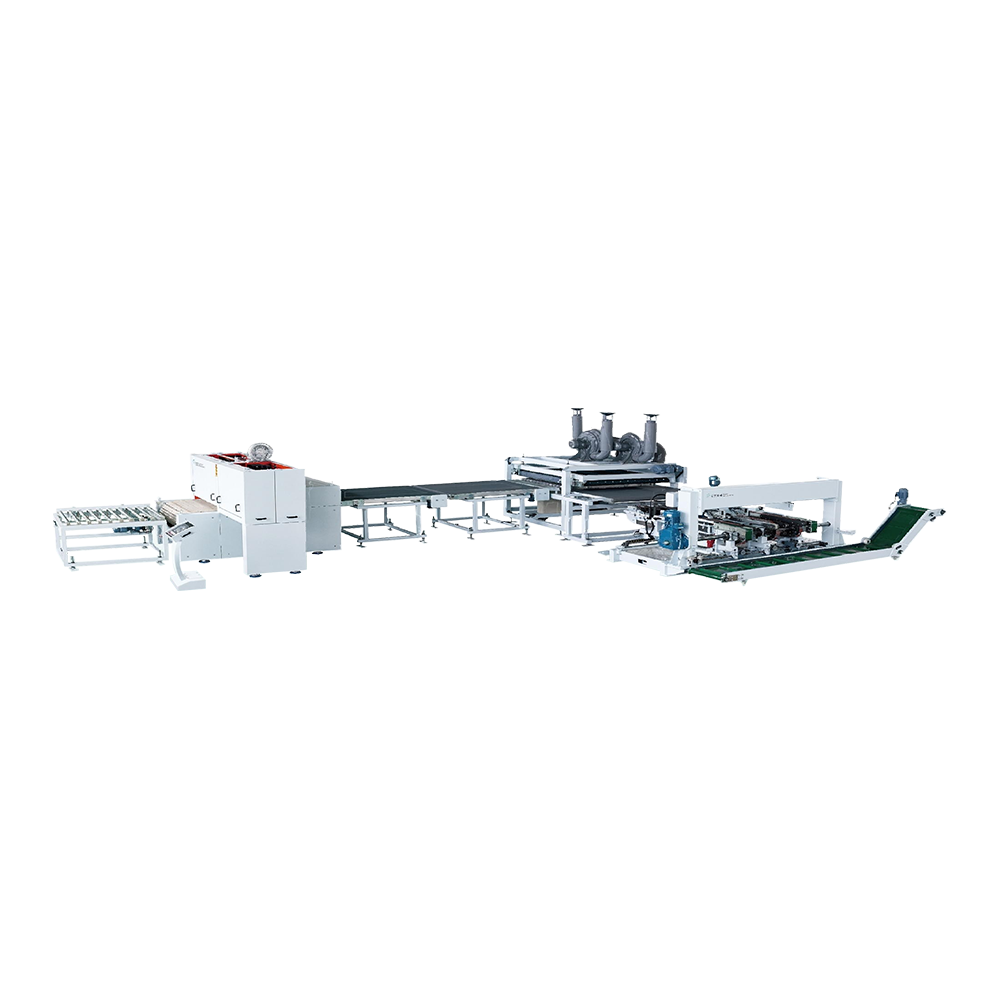
La vitesse d'alimentation de cet équipement peut atteindre 40 mètres par...
Voir les détails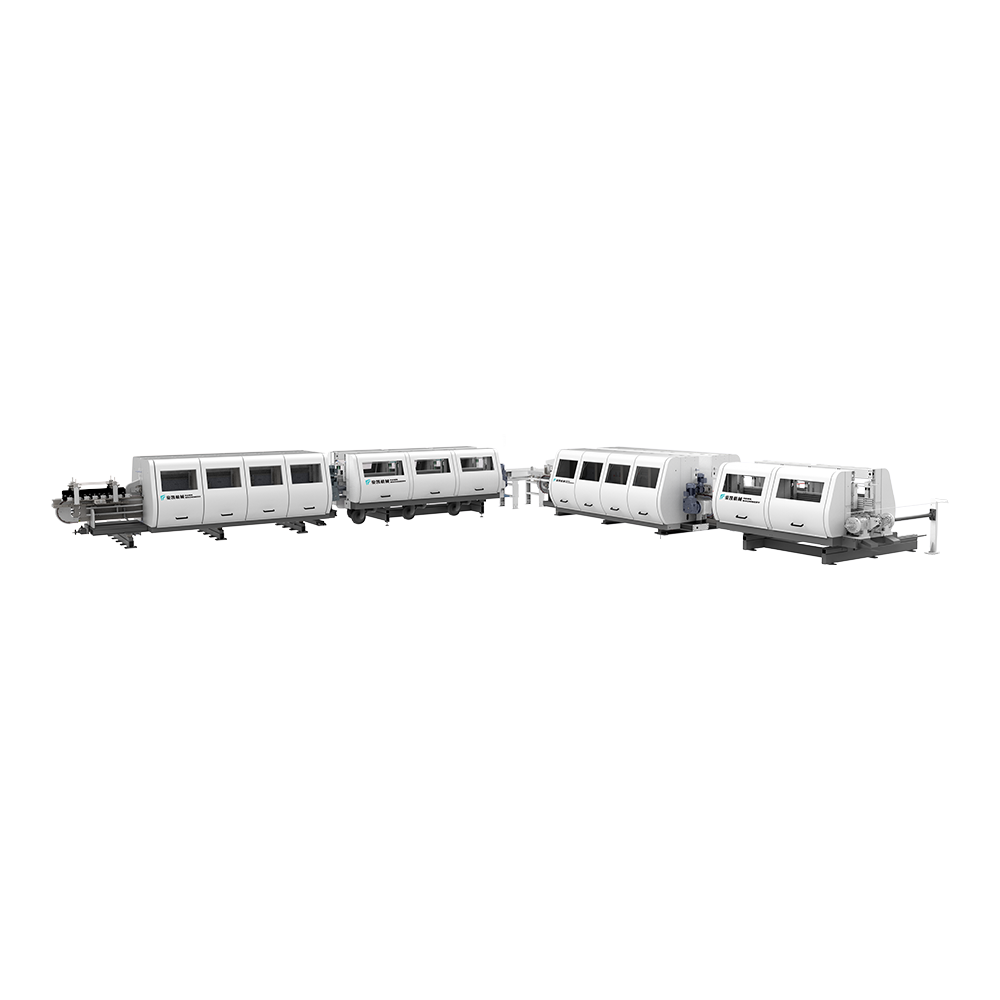
Convient pour le revêtement de bord de lamentité, du PVC et du WPC. L'ut...
Voir les détails
Hawk Machinery Alimentation, ligne de coupe et encerclement, adaptée au SPC, ...
Voir les détails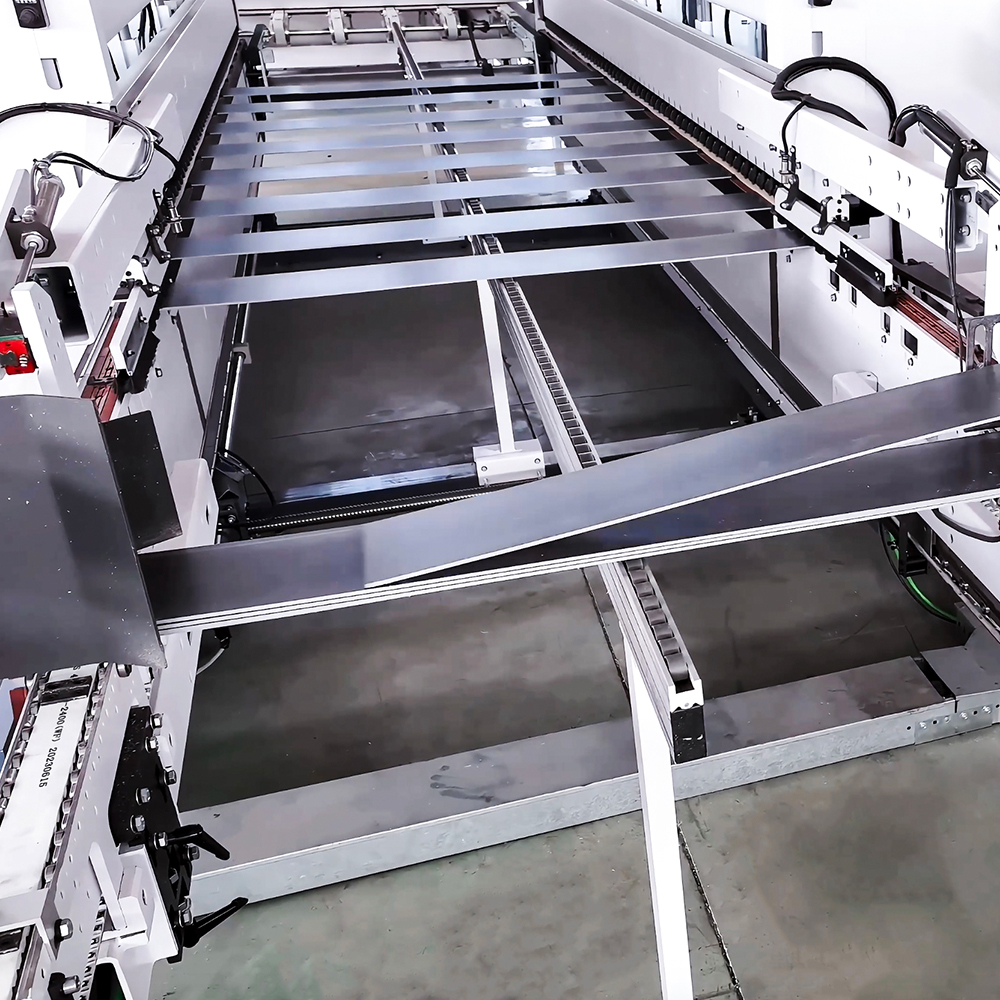
L'équipement intelligent intégré intègre l'Internet de la passerell...
Voir les détails
Coordonnées.
Boyi Development Area, Changzhou City, Province du Jiangsu, P. R. Chine
+ 86-0519-83319988
N'hésitez pas à contacter lorsque vous avez besoin de nous!
 Fabricants de machines d'extrusion de plancher personnalisées